找回密码
 注册会员

QQ登录

只需一步,快速开始

搜索
查看: 294|回复: 8

冲压工艺

[复制链接]
发表于 4 天前 | 显示全部楼层 |阅读模式
本帖最后由 尹志春 于 2026-9-1 10:55 编辑
$ X: c0 z6 R7 ^$ f. e# ~6 z4 l" B' {- C
回答一下冲压工艺问题,* ~* t4 S* V! s" J' _& b
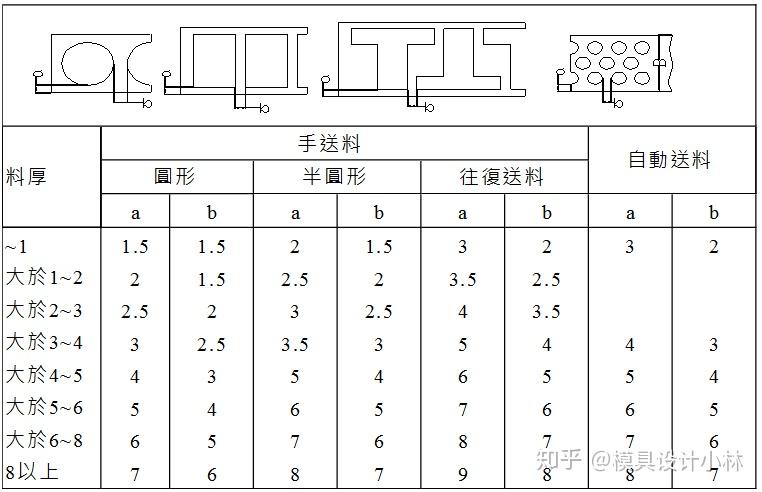
图上相切的,要搭料,要多要很多材料,边上工有3MM搭料,两料间要有3MM- @0 a8 E. T- q5 F/ Z
图上不相切的,可以延长切刀,不用搭料,材料利用率高,直接切料,产品多宽,材料就多宽,

本帖子中包含更多资源

您需要 登录 才可以下载或查看,没有账号?注册会员

×

评分

参与人数 1威望 +1 收起 理由
wugamp + 1 思想深刻,见多识广!

查看全部评分

回复

使用道具 举报

发表于 4 天前 | 显示全部楼层
赞赞赞
回复

使用道具 举报

发表于 4 天前 | 显示全部楼层
没有板厚参数就直接给出2mm的搭边量,这是不科学的行为。
# g. D9 ^' }& Z: h$ E2 _8 {! l/ s: {8 t+ Q) }/ _( l6 b; N
发表于 4 天前 | 显示全部楼层
资料是参考的,实践出真知。
; P  R( K: S6 c( K8 m/ f2 s6 v, Q3 K* u2 }% j1 x- V8 a
曾经做过插脚混排落料模,脚与脚之间最小搭边有几乎为零的,一点毛病没有,亲测有效。光是这一副模具省料好像是35%以上,老板笑得嘴都合不拢了。
) a) Q: x0 e! {0 o& D- G( r/ {/ Y

点评

插脚的板厚小啊,就像@FANZAI说的那样  发表于 3 天前
棒  发表于 4 天前
发表于 4 天前 | 显示全部楼层
春哥给的资料   说的是产品设计的时候一个外观工艺性的问题   在有误差或者要求不高的情况下  怎样才能让产品看起来更美观 $ [: V* v3 I/ K' j5 h# c# v4 ~
然后衍生出在圆角不相切的情况下   切角可做的冲压工艺 可设计的空间就会大大提升   部分产品可以做无废料的切断落料5 e0 \1 S1 \" B1 l
发表于 4 天前 | 显示全部楼层
学习
回复

使用道具 举报

发表于 4 天前 | 显示全部楼层
学习下
回复

使用道具 举报

您需要登录后才可以回帖 登录 | 注册会员

本版积分规则

Archiver|手机版|小黑屋|机械社区 ( 京ICP备10217105号-1,京ICP证050210号,浙公网安备33038202004372号 )

GMT+8, 2026-9-5 01:26 , Processed in 0.063070 second(s), 18 queries , Gzip On.

Powered by Discuz! X3.5 Licensed

© 2001-2025 Discuz! Team.

快速回复 返回顶部 返回列表